 智造号


 03:09
 01:57
 03:01
一、工作原理
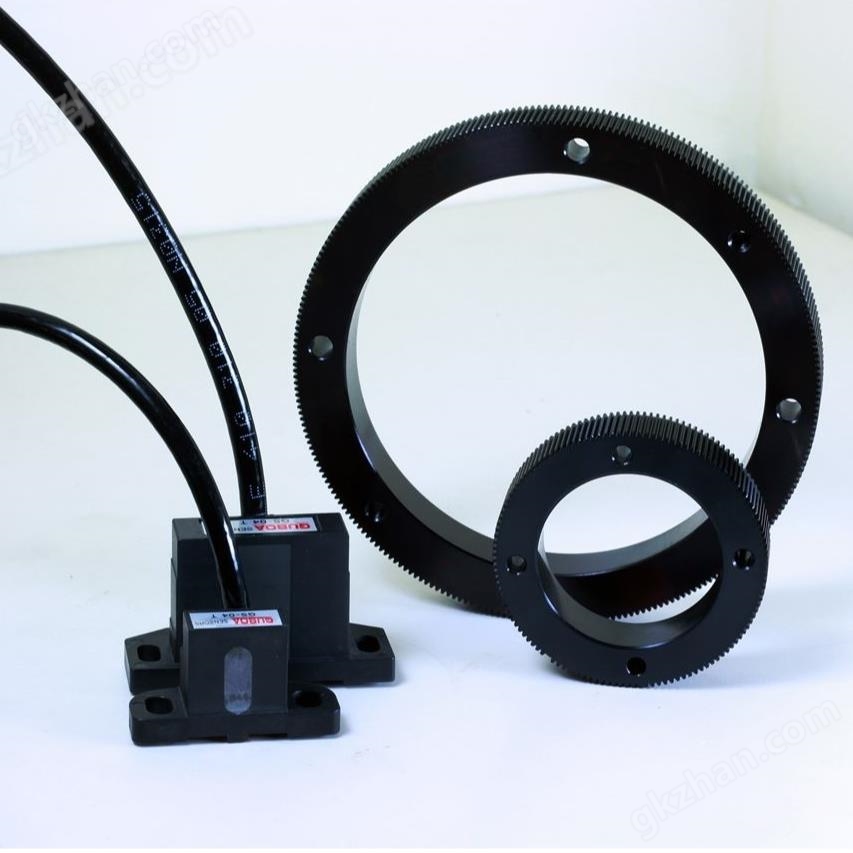
数控主轴编码器一般与机床主轴同步旋转,通过光电或者磁电感应,把主轴的机械转角、转动速度转换成脉冲信号,输送至数控系统。系统接收信号后,完成主轴与进给轴同步,实现螺纹车削、刚性攻丝、主轴准停等核心加工功能,是数控车床、加工中心的闭环反馈关键部件。
二、核心结构
1. 感应检测组件:光电型采用光栅盘,分辨率高;磁电型依靠磁环与磁头,抗振动、耐油污,机床现场使用更耐用。
2. 同步传动部件:分为同轴直连、同步带连接两种形式,保证编码器和主轴转速同步,同步打滑会直接造成加工废品。
3. 信号处理板:生成 A/B 相差分脉冲以及 Z 相零位信号,Z 相信号用于主轴每转一次的基准定位。
4. 密封防护外壳:金属壳体搭配密封胶圈,抵御切削液、金属粉尘、机床润滑油侵蚀。
三、应用场景
- 数控车床:恒线速切削、外螺纹 / 内螺纹加工。
- 立式、卧式加工中心:刚性攻丝、主轴定向换刀。
- 专用数控磨床:主轴转速闭环控制,保证工件表面光洁度。
- 多轴数控设备:主轴 - C 轴联动,车铣复合加工。
四、选型与运维要点
选型
1. 脉冲分辨率:螺纹加工优先高脉冲数型号,提升螺纹加工精度。
2. 安装方式:现场空间紧凑可选同步带式;追求同步精度优先直连式。
3. 防护等级:有切削液飞溅工况,选用 IP65 及以上防护规格。
4. 信号输出:差分输出抗电磁干扰能力更强,适合配有变频器、伺服的数控车间。
运维
1. 定期检查同步带、联轴器松紧度,防止打滑、松动丢脉冲。
2. 清理外壳表面积屑,避免切削液渗入内部腐蚀元器件。
3. 信号线独立走线,远离动力电缆,降低电磁干扰。
4. 常见故障:螺纹乱扣、攻丝崩牙、主轴定位偏移,优先排查编码器连接与信号线路。